
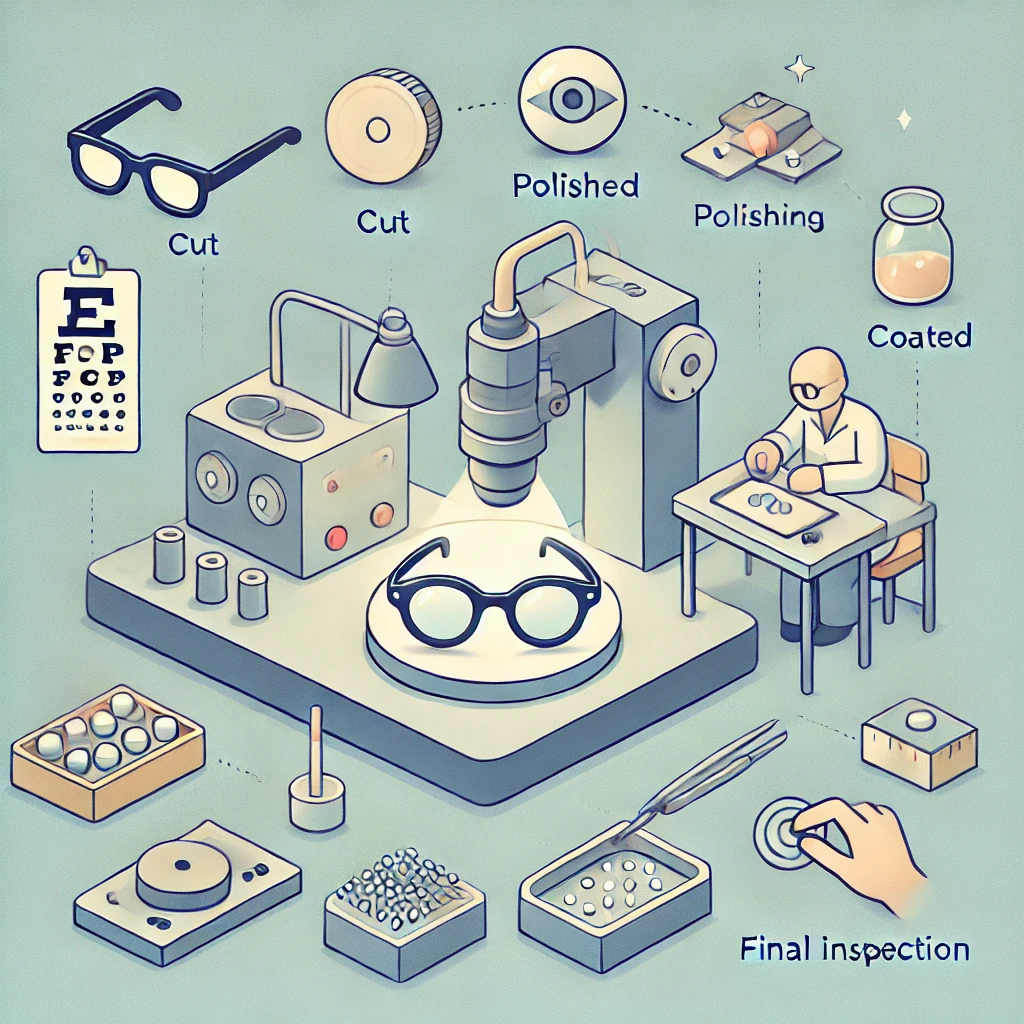
Respuesta rápida: La fabricación de lentes oftálmicos transforma un blanco semiterminado en un lente de prescripción mediante cuatro etapas principales: tallado (generado freeform o convencional), pulido, recubrimientos y biselado. El material del lente (CR-39, policarbonato, Trivex o plástico de alto índice) define las propiedades ópticas y físicas del producto final. Los recubrimientos antirreflejante (AR), endurecido, hidrófobo, oleófobo y filtro de luz azul se aplican en capas sucesivas para mejorar el rendimiento y la durabilidad. La distancia pupilar (DP) y la altura de montaje (o altura de segmento) son datos críticos que alimentan todo el proceso: un error en estas medidas no se puede corregir después del tallado sin fabricar el lente desde cero.
Materiales para Lentes Oftálmicos: Índice de Refracción, Valor de Abbe y Aplicaciones
Elegir el material correcto es la primera decisión en la fabricación de un lente, y determina espesor, claridad óptica, resistencia al impacto y peso. Las dos propiedades ópticas clave para comparar materiales son el índice de refracción (mayor = lente más delgado para la misma graduación) y el valor de Abbe (mayor = menor aberración cromática y mejor visión periférica).
Las siguientes especificaciones provienen de la guía de comparación de materiales de Laramy-K Independent Optical Lab:
Guía rápida de selección: Use CR-39 para graduaciones bajas con máxima claridad óptica; policarbonato para niños o deportes donde la resistencia al impacto es prioridad; Trivex para armazones al aire donde el peso es crítico; alto índice 1.60-1.67 para graduaciones medias a altas que requieren lentes más delgados; alto índice 1.74 para prescripciones muy altas (±8.00 o más).
| Material | Índice de Refracción | Valor de Abbe | Gravedad Específica (g/cm³) | Uso Recomendado |
|---|---|---|---|---|
| CR-39 | 1.50 | 58 | 1.32 | Graduaciones bajas a medias (±0 a ±3.00), mejor claridad óptica, mayor compatibilidad con recubrimientos |
| Policarbonato | 1.58 | 29 | 1.21 | Anteojos para niños, deportes, lentes de seguridad: prioridad en resistencia al impacto |
| Trivex | 1.53 | 46 | 1.11 | Armazones al aire (tres piezas), estilos de vida activos: material más ligero con buena óptica |
| Alto índice 1.60 | 1.60 | 42 | 1.22 | Graduaciones medias a altas (±3.00 a ±5.75), balance entre delgadez y claridad |
| Alto índice 1.67 | 1.67 | 32 | 1.35 | Graduaciones altas (±5.75 a ±8.00), bordes significativamente más delgados |
| Alto índice 1.74 | 1.74 | 30–32 | 1.46–1.47 | Graduaciones muy altas (±8.00+), el más delgado disponible |
Cómo interpretar la tabla:
- Valor de Abbe menor a 40 significa que la aberración cromática (franjas de color en la periferia del lente) es perceptible. Esto aplica al policarbonato (29) y los índices 1.67 y 1.74.
- Gravedad específica determina el peso. El Trivex (1.11) es el material más ligero. Los plásticos de alto índice son más densos: un lente 1.67 pesa más que un lente 1.60 con la misma graduación.
- CR-39 tiene el valor de Abbe más alto de todos los plásticos ópticos (58), lo que le da la mejor claridad periférica de cualquier material plástico para lentes.
- Policarbonato y Trivex en entornos laborales: cuando el uso es profesional o industrial, la selección del material debe cumplir además con normas de protección personal. Consulta la guía de cumplimiento de normas para anteojos de seguridad (EPP) para conocer los requisitos de resistencia al impacto aplicables.
Para entender a fondo cómo el material y la graduación determinan el espesor del lente, consulten nuestra guía sobre la ciencia detrás del espesor de lentes.
Cómo un Blanco se Convierte en un Lente Terminado
Todo lente de prescripción comienza como un blanco semiterminado: un disco estandarizado de material óptico, generalmente de 70 a 80 mm de diámetro, con una superficie convexa (frontal) preformada. La superficie posterior viene plana. El trabajo del laboratorio óptico es transformar ese blanco en un lente que coincida con la prescripción del paciente.
El proceso incluye cuatro etapas secuenciales:
Etapa 1: Selección del Blanco y Blocaje
El laboratorio selecciona un blanco con una curva base que corresponda a los requerimientos de la prescripción. Luego se realiza el blocaje: el blanco se fija a un mandril metálico mediante una aleación de bajo punto de fusión o un adhesivo de curado UV. El blocaje mantiene el lente en un ángulo preciso durante todo el tallado, asegurando que la graduación se genere en la orientación correcta respecto al eje óptico.
Etapa 2: Tallado (Generado y Afinado)
El tallado es donde se da forma a la superficie posterior del blanco para crear la prescripción óptica. Existen dos métodos principales:
Tallado convencional: utiliza herramientas de desbaste prefabricadas (lapidarios) que coinciden con curvas base y cruzadas estándar. El lente se presiona contra la herramienta giratoria con compuesto de pulido. La precisión está limitada a incrementos de aproximadamente 0.25 dioptrías, una restricción física de las herramientas.
Tallado freeform (digital): usa un torno de punta de diamante controlado por computadora para mecanizar la superficie posterior directamente a partir de los datos de la prescripción. Según la comparativa de Hoya Vision Care entre tallado freeform y convencional, el freeform se “refina a 1/100 de dioptría, es decir 10 veces más que un lente convencional estándar”, comparado con la “precisión de 1/10 de dioptría” del tallado convencional.
Las ventajas prácticas del tallado freeform incluyen:
- Prescripciones corregidas en incrementos de 0.01 dioptrías (vs 0.25 en convencional)
- Incorporación de parámetros de ajuste adicionales: distancia al vértice, inclinación pantoscópica, ángulo de curvatura del armazón
- Campos de visión nítida más amplios, con distorsión periférica significativamente reducida
- Cualquier blanco monofocal puede usarse para producir un diseño progresivo; no se requieren blancos progresivos costosos
Después del generado, el lente pasa por el afinado (un paso con abrasivo más fino) y luego por el pulido con compuestos progresivamente más finos hasta que la superficie queda ópticamente transparente.
Para entender cómo el espesor resultante varía con la prescripción y el material, pueden usar nuestra calculadora de espesor de lentes.
Etapa 3: Aplicación del Recubrimiento Endurecido (Hard Coat)
Una vez pulida, la superficie desnuda del lente es blanda y se raya con facilidad. Se aplica un recubrimiento endurecido (capa antirrayones) inmediatamente después del pulido, antes de cualquier otro recubrimiento. Es una solución líquida curada sobre la superficie del lente con luz ultravioleta, creando una capa resistente a rayones. Este recubrimiento es requisito previo para la adhesión del AR: los recubrimientos antirreflejantes se adhieren con mayor fiabilidad a una superficie endurecida que al plástico desnudo.
Etapa 4: Biselado y Montaje
El biselado es el paso final de fabricación antes de que el lente llegue al paciente. La biseladora traza la forma del armazón (ya sea desde una plantilla física o un escaneo digital) y desbasta la circunferencia del lente para que coincida.
En lentes progresivos, el biselado debe realizarse con el centro óptico y el corredor progresivo correctamente posicionados dentro del armazón. Por eso es indispensable tomar la altura de segmento con precisión antes de enviar el pedido al laboratorio. Si la altura de segmento está mal, el biselado no puede compensar ese error.
Además, el diámetro del blanco seleccionado debe ser suficiente para cubrir toda la forma del armazón una vez posicionado el centro óptico. Para más detalle sobre este cálculo, consulten nuestra guía de diámetro mínimo del lente.
Recubrimientos: AR, Endurecido, Hidrófobo, Oleófobo y Filtro de Luz Azul
Los lentes oftálmicos modernos reciben múltiples recubrimientos aplicados en una secuencia específica. Cada capa cumple una función distinta. Los lentes premium combinan estos recubrimientos para un rendimiento integral.
Recubrimiento Antirreflejante (AR)
El AR se aplica mediante deposición física de vapor (PVD): el lente se coloca en una cámara de vacío donde múltiples capas ultrafinas de óxidos metálicos se depositan sobre la superficie en una secuencia calibrada para generar interferencia destructiva que cancela la luz reflejada. (Para ópticos técnicos: las presiones de trabajo son de 10⁻² a 10⁻³ mbar y cada capa mide entre 50 y 150 nanómetros de espesor.) El resultado práctico para el óptico: los AR premium modernos reducen la reflectancia total del lente a aproximadamente 0.5–1.5%, lo que significa que hasta el 99% de la luz disponible llega al ojo del paciente en lugar de rebotar en la superficie.
Beneficios del AR para el usuario:
- Reducción del deslumbramiento al manejar de noche y frente a pantallas
- Mejor apariencia estética (los lentes se ven casi invisibles)
- Mayor contraste y confort visual en condiciones de poca luz
Recubrimiento Hidrófobo
Aplicado sobre la pila de AR, el recubrimiento hidrófobo hace que el agua forme gotas y resbale de la superficie del lente en lugar de extenderse como película. Esto reduce el empañamiento, las marcas de agua y el efecto de barrido que ocurre cuando se limpia un lente mojado con un paño. También prolonga la vida útil del AR subyacente al reducir la adhesión de contaminantes transportados por agua.
Recubrimiento Oleófobo
El recubrimiento oleófobo evita que los aceites de la piel, cosméticos y huellas digitales se adhieran con fuerza a la superficie del lente. Las manchas se eliminan más fácilmente y con menos presión, lo que reduce el microrrayado que se acumula por la limpieza frecuente. La mayoría de los paquetes AR premium incluyen propiedades oleófobas como parte de la capa superior.
Recubrimiento Endurecido (Antirrayones)
Como se describió en la Etapa 3, el recubrimiento endurecido es la base de toda la pila de recubrimientos. Un plástico de grado óptico sin recubrimiento endurecido muestra rayones visibles por el uso diario normal en cuestión de semanas. El endurecido se cura con UV y se adhiere químicamente al lente, no simplemente se deposita encima.
Filtro de Luz Azul
Los filtros de luz azul están diseñados para reflejar o absorber una porción de la luz azul visible de alta energía (HEV) en el rango de 400–450 nm, emitida por pantallas digitales, iluminación LED y la luz del día. Estos filtros introducen un ligero tono cálido (aproximadamente 2–4% más amarillo en apariencia) como compromiso a cambio de la reducción de la transmisión de luz azul.
Distinción importante: Los filtros de luz azul son diferentes de los tratamientos fotocromáticos. Los lentes fotocromáticos (como Transitions) se oscurecen con la luz UV: un cambio molecular integrado en el lente durante la fabricación, no un recubrimiento superficial.
Control de Calidad: Cómo los Laboratorios Verifican la Precisión de la Prescripción
Antes de que un lente terminado salga del laboratorio, pasa por una secuencia de control de calidad:
- Lensometría: Un lensómetro automatizado mide la potencia final del lente en esfera, cilindro y eje. Los valores deben estar dentro de las tolerancias ANSI Z80.1 para la prescripción dada; para verificar rápidamente si una potencia medida cae dentro de esos límites, usa el comprobador de tolerancia de lentes.
- Verificación de centraje: Se confirma que el centro óptico (o en progresivos, la cruz de montaje) esté dentro de tolerancia respecto a los valores de DP y altura de segmento solicitados. Según ISO 21987:2017, la tolerancia de fabricación para el centraje monocular de lentes progresivos es de 1 mm. Esto significa que la precisión del dato que el óptico entrega al laboratorio es tan crítica como la fabricación misma: un valor de DP monocular capturado con error ya fuera de esa tolerancia hace imposible que el lente pase el control de calidad del laboratorio. La plataforma de medición digital de Optogrid elimina el paralaje y el error de posicionamiento de regla que son la fuente principal de imprecisión en la medición manual.
- Inspección visual: Defectos superficiales, imperfecciones en los recubrimientos o desportilladuras del biselado que afecten la visión o la apariencia se identifican bajo lupa o luz de inspección.
- Prueba de adhesión de recubrimientos: Una prueba de corte en cuadrícula con cinta adhesiva o prueba de horneado confirma que las capas de AR y endurecido están correctamente adheridas y no se desprenderán.
- Medición de espesores: Se verifican los espesores de centro y borde contra los cálculos del laboratorio para la prescripción y el índice del material solicitado.
Cómo las Medidas Precisas de DP y Altura de Segmento Mejoran el Proceso de Fabricación
Cada etapa descrita opera a partir de los valores que proporciona el óptico en el momento del ajuste: potencia de la prescripción, DP (monocular o binocular) y altura de segmento (para lentes progresivos y bifocales). Estos valores son los datos de entrada que alimentan los algoritmos de tallado freeform y determinan la posición del biselado.
La consecuencia clínica de un error de medición es directa. Según un estudio publicado en PMC (National Library of Medicine), cuando el centro óptico se posiciona incorrectamente debido a un error de DP, los pacientes experimentan “visión borrosa o distorsionada” que “puede causar fatiga visual, incomodidad y dolores de cabeza”, y la única corrección es fabricar los lentes de nuevo.
ISO 21987 establece la tolerancia de centraje monocular para lentes progresivos en 1 mm. Esto significa que un error de DP mayor a 1 mm por ojo (antes de sumar cualquier tolerancia de fabricación) producirá un lente fuera del estándar internacional para centraje de progresivos.
Las herramientas de medición digital eliminan la fuente principal de este error. La plataforma de medición de DP y altura de segmento por fotografía de Optogrid captura la DP monocular y la altura de segmento desde una fotografía calibrada, entregando valores precisos que se ingresan directamente en la orden del laboratorio. Se eliminan los errores por mala colocación de la regla, movimiento del paciente o paralaje en la medición manual.
Para pacientes de lentes progresivos en particular, donde tanto la DP como la altura de segmento afectan directamente el posicionamiento del corredor, las mediciones digitales precisas se traducen en menos retrabajos, menor desperdicio de material y mejores resultados para el paciente en la primera entrega.
Sustentabilidad en la Fabricación de Lentes: Lo que Conviene Preguntar a su Laboratorio
La fabricación de lentes es un proceso con impacto ambiental significativo. Según un estudio publicado en PMC (National Library of Medicine) sobre reciclaje de aguas residuales en economía circular, el proceso de conformado consume alrededor de 10 litros de agua por lente, y este proceso “rara vez se realiza en circuito cerrado, lo que significa que estos residuos van sin tratamiento al alcantarillado”. El mismo estudio señala que “el agua no tratada con micro y nanoplásticos, junto con muchos otros contaminantes orgánicos, se descarga al alcantarillado y finalmente se libera al medio ambiente”.
Un estudio complementario en Research Square cuantifica la escala del problema: aproximadamente el 50% del material inicial del lente se descarta durante la producción del producto final.
Los laboratorios que abordan estos impactos operan de forma diferente. Al elegir un laboratorio, vale la pena preguntar:
- ¿Usan reciclaje de agua en circuito cerrado en los procesos de pulido y biselado húmedo? ¿O el efluente va directamente al alcantarillado?
- ¿Sus formulaciones de recubrimiento endurecido son base agua, sin solventes? Los sistemas antiguos con solventes orgánicos tienen mayor impacto ambiental.
- ¿Procesan progresivos en freeform a partir de blancos monofocales estándar? Esto reduce drásticamente el inventario de blancos premoldeados que eventualmente se descartan. Los blancos progresivos semiterminados tradicionales requieren hasta 12 potencias de adición por ojo en múltiples materiales (cientos de referencias por curva base) que los laboratorios freeform no necesitan almacenar.
- ¿Cuentan con programas de recuperación de blancos (devoluciones a proveedores de material para reprocesamiento en lugar de descarte)?
Preguntas Frecuentes: Fabricación de Lentes Oftálmicos
¿Cuál es la diferencia entre tallado freeform y tallado convencional?
El tallado convencional usa herramientas de desbaste prefabricadas y produce prescripciones en incrementos de 0.25 dioptrías. El tallado freeform (digital) emplea un torno de punta de diamante controlado por computadora que genera la prescripción en incrementos de 0.01 dioptrías (diez veces más preciso) y puede incorporar parámetros de ajuste individuales como la distancia al vértice y la inclinación pantoscópica.
¿Por qué importa el valor de Abbe al elegir un material para lentes?
El valor de Abbe mide cuánto dispersa un material la luz en sus colores componentes. Un valor de Abbe bajo produce más aberración cromática, visible como franjas de color o reducción de claridad en los bordes del lente. El CR-39 (Abbe 58) y el Trivex (Abbe 46) tienen la mejor claridad óptica entre los plásticos comunes. El policarbonato (Abbe 29) y el alto índice 1.67 (Abbe 32) sacrifican claridad óptica a cambio de delgadez y resistencia al impacto.
¿Cuál es el orden correcto para aplicar los recubrimientos del lente?
La secuencia estándar es: (1) recubrimiento endurecido aplicado inmediatamente después del pulido, curado con UV sobre la superficie desnuda; (2) recubrimiento AR depositado por deposición física de vapor en cámara de vacío; (3) capas hidrófobas y oleófobas aplicadas sobre la pila de AR. Las capas de filtro de luz azul se integran dentro de la pila de deposición AR, no se aplican por separado.
¿Se puede volver a recubrir un lente cuando el AR se desgasta?
Técnicamente sí: algunos laboratorios ofrecen servicios de re-recubrimiento donde se remueve el AR viejo y se aplica una nueva pila de recubrimientos. Sin embargo, esto es poco común en la práctica porque el proceso de remoción puede dañar la superficie del lente, y el costo a menudo se acerca al de un lente nuevo. Para la mayoría de los pacientes, cuando el AR falla de forma visible, reemplazar el lente es la mejor opción.
¿Qué pasa si la medición de distancia pupilar está equivocada?
Un error de DP desplaza el centro óptico del lente respecto a la pupila del paciente, creando un efecto prismático no deseado. Para graduaciones altas y lentes progresivos, incluso un error monocular de 1 mm puede causar fatiga visual, dolores de cabeza y falla en la adaptación. Según ISO 21987, la tolerancia de centraje monocular aceptable para lentes progresivos es de 1 mm, por lo que los errores de medición en la etapa de ajuste impactan directamente si el lente terminado cumple con el estándar internacional.
¿Qué es un blanco de lente y dónde comienza la fabricación?
Un blanco semiterminado es un disco estandarizado (generalmente de 70 a 80 mm de diámetro) con una superficie frontal convexa preformada y una superficie posterior plana. Los blancos son fabricados por proveedores de materiales ópticos (como PPG para Trivex o Mitsui Chemicals para los materiales de alto índice serie MR) y vendidos a los laboratorios ópticos. El laboratorio agrega la prescripción en la superficie posterior mediante tallado, aplica los recubrimientos y finalmente bisela el lente para que ajuste en el armazón del paciente.
¿Por qué los lentes de policarbonato necesitan recubrimiento endurecido pero el CR-39 no?
El plástico CR-39 tiene una dureza inherente que le confiere la mayor resistencia a rayones de cualquier plástico óptico sin recubrimiento. El policarbonato es significativamente más blando: sin recubrimiento endurecido, se raya por la limpieza ordinaria en cuestión de semanas. El Trivex también requiere endurecido por la misma razón. La mayoría de los laboratorios aplican recubrimiento endurecido como paso estándar independientemente del material para prolongar la durabilidad de todos los recubrimientos.
¿Cómo afecta la elección del material al diámetro mínimo del blanco?
Un material con índice de refracción más alto permite lentes más delgados, lo que puede reducir el diámetro mínimo del blanco necesario para cubrir un armazón dado con una prescripción específica. Para graduaciones altas en armazones grandes, usar un material de mayor índice puede significar la diferencia entre que el blanco alcance o no. Consulten nuestra guía de diámetro mínimo del lente para entender el cálculo completo.
Consulten también:
- Altura de Segmento para Lentes Progresivos: Guía de Ajuste
- Cómo Medir la DP y la Altura de Segmento con Optogrid
- La Ciencia Detrás del Espesor de Lentes
- Calculadora de Espesor de Lentes
- Diámetro Mínimo del Lente
Crecí dentro de una óptica. Mi madre cuenta que, de niño, me gustaba ver cómo se montaban las gafas, jugaba con las herramientas y dibujaba en los talones de servicio. En el negocio familiar aprendí desde temprano el valor de una medida precisa y del trabajo bien hecho.
Seguí la carrera de ingeniero de software, con más de veinte años de experiencia, pero siempre con un ojo puesto en el sector óptico. Optogrid nació de ese encuentro: tecnología de medición digital (distancia pupilar y altura de montaje) creada por alguien que conoce el mostrador de una óptica desde adentro.