
Resposta rápida: surfaçagem é a geração, o afinamento e o polimento da receita (esférico, cilíndrico, eixo e prisma) na face posterior de uma lente semiacabada, feitos no laboratório antes dos tratamentos e da montagem. Em progressivas e bifocais convencionais, a adição já vem moldada na face frontal; nas digitais (freeform), ela também é gerada atrás. Para a ótica, é a etapa que define prazo, preço e o risco de refação.
O Que É Surfaçagem de Lentes Oftálmicas
A surfaçagem consiste na usinagem controlada de blocos semiacabados para produzir lentes com as curvaturas exatas definidas pela prescrição. Segundo a Laramy-K, as lentes semiacabadas são blocos que já vêm com uma ou mais curvas moldadas apenas na face frontal (tradução livre). A face posterior é trabalhada no laboratório até atingir os parâmetros calculados de potência esférica, cilíndrica e eixo. Para a teoria do cálculo das superfícies, a referência clássica é o livro Principles of Ophthalmic Lenses, de David A. Jalie.
A norma ISO 8980-1:2017 define as tolerâncias e os métodos de verificação para lentes oftálmicas acabadas ainda não cortadas, e serve de referência para o controle de qualidade em laboratórios de surfaçagem. Para lentes progressivas e de variação de potência, o complemento é a ISO 8980-2:2017. Depois de cortada e montada na armação, a lente responde a outro conjunto de limites, reunidos no guia de tolerâncias de lentes montadas.
Surfaçagem Convencional vs. Digital (Freeform)
A surfaçagem convencional usa ferramentas pré-moldadas (os “laps”) para polir a prescrição na lente. Um laboratório pode manter mais de 5.000 laps em estoque (Laramy-K), e isso explica por que um laboratório convencional precisa de tanto espaço e inventário para cobrir as combinações de prescrição.
A surfaçagem digital, ou freeform, troca essas ferramentas por um equipamento controlado por computador, com ponta de diamante ou fresa, que gera a prescrição diretamente na superfície posterior. Segundo a HOYA Vision Care, a tecnologia convencional trabalha com precisão de 1/10 de dioptria (0,10 D), enquanto as lentes freeform podem ser refinadas até 1/100 de dioptria (0,01 D) (tradução livre). Esse 0,01 D é a resolução do cálculo e da geração, não a tolerância da lente entregue: a lente acabada continua sendo verificada contra as tolerâncias da ISO 8980-1. A mesma fonte explica que, ao considerar a posição de uso da lente na armação (inclinação, curvatura e distância ao olho), a tecnologia freeform pode melhorar a prescrição efetiva de uso.
| Critério | Convencional | Digital (freeform) |
|---|---|---|
| Ferramental | Laps pré-moldados; o laboratório pode estocar mais de 5.000 | Equipamento CNC com ponta de diamante ou fresa, sem laps |
| Geração (fresamento) | Gera as curvas internas (esférica e tórica) da prescrição; os laps fazem afinamento e polimento | Gera a superfície posterior ponto a ponto, a partir do cálculo |
| Resolução do cálculo/geração | 0,10 D (HOYA) | 0,01 D (HOYA); cálculo em passos até 0,01 (Laramy-K) |
| Geometria da superfície | Curvas simples (esféricas e tóricas) | Superfície livre, que não é uma curva simples (Laramy-K) |
| Parâmetros individuais | Não considera a posição de uso | Pode considerar ângulo pantoscópico, curvatura da armação e distância vértice (HOYA) |
| Lentes indicadas | Visão simples, e progressivas e bifocais com a adição moldada na face frontal | Progressivas de face interna e lentes personalizadas |
Lente Surfaçada x Lente Pronta: Quando o Pedido Precisa de Surfaçagem
Lente surfaçada é a lente feita sob medida a partir de um semiacabado, com a face posterior gerada e polida para aquela receita; a lente pronta, ao contrário, já vem acabada, com potência fixa. Se a prescrição não coincide com o que existe acabado, ou se o pedido exige prisma, adição ou personalização, o laboratório precisa surfaçar.
| Tipo | Como é fabricada | Quando é usada |
|---|---|---|
| Lente pronta (acabada, não cortada) | Já sai da embalagem com as duas faces definidas e pronta para uso (Laramy-K) | Receitas que coincidem com a potência disponível, normalmente simples |
| Lente surfaçada | Semiacabado com a face frontal moldada; a face posterior é gerada e polida sob a receita | Potências fora do que há acabado, prisma, progressivas e bifocais, lentes personalizadas, diâmetro específico |
Prazo e preço de cada caminho dependem do laboratório parceiro, da linha e do material. Pergunte ao seu laboratório óptico, por escrito, o prazo e o valor de uma lente pronta e de uma surfaçada para a mesma receita antes de prometer a data ao cliente. O panorama completo da fabricação está em tipos de lentes de óculos.
Materiais Utilizados na Surfaçagem: Comparativo
O material da lente muda o que o laboratório precisa considerar na usinagem e no polimento. Os valores abaixo vêm de fabricantes e de publicações do setor; o valor Abbe indica a dispersão cromática (quanto maior, menor a aberração cromática).
| Material | Índice de refração | Valor Abbe |
|---|---|---|
| CR-39 | 1,498 | 58 |
| Policarbonato | 1,586 | 29 a 30 |
| Trivex | 1,53 | 43 a 45 |
| MR-8 (Mitsui, 1,60) | 1,60 | 41 |
| MR-7 (Mitsui, 1,67) | 1,67 | 31 |
| MR-10 (Mitsui, 1,67) | 1,67 | 31 |
| MR-174 (Mitsui, 1,74) | 1,74 | 32 |
Fontes: Ophthalmology Times, Ophthalmic lenses: progress and promise (CR-39 e policarbonato), Ophthalmology Times, Lens material: triple jump technology (Trivex e, com 29, o Abbe do policarbonato) e Mitsui Chemicals (série MR). A Mitsui indica que são medições representativas, não especificações garantidas.
A série MR mostra bem por que o material importa na produção: a Mitsui informa temperaturas de deformação térmica de 118 °C para o MR-8, 100 °C para o MR-10, 85 °C para o MR-7 e 78 °C para o MR-174. São valores de referência do fabricante; a Mitsui não os associa à surfaçagem, então confirme com o laboratório como cada material é processado. Já para o Trivex, a Ophthalmology Times informa índice 1,53 e densidade relativa de 1,1, o que o torna uma opção leve para armações grandes ou esportivas. Quando a receita é alta, o índice maior permite lentes mais finas, ao custo de um Abbe menor, como mostra a tabela.
Quais São as 10 Etapas da Surfaçagem?
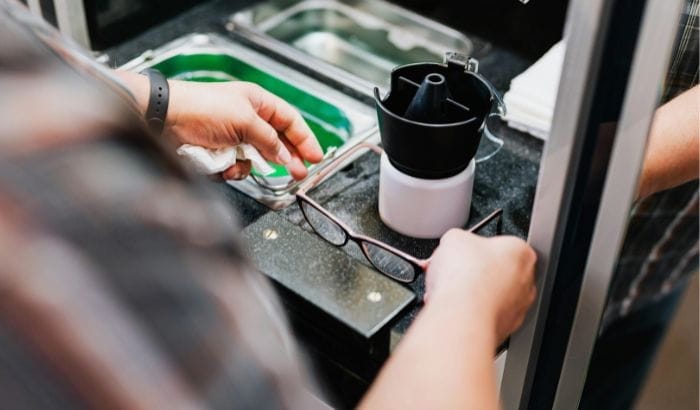
O processo de surfaçagem segue uma sequência de dez etapas, da definição dos parâmetros até a lente pronta para ir à montagem. A ordem e a presença de cada etapa variam conforme o laboratório e o equipamento; a sequência abaixo é a de um laboratório típico. A Laramy-K descreve as etapas de adesivagem, blocagem, geração, afinamento, polimento e tratamentos; as demais seguem a prática comum de laboratório.
1. Cálculo
No cálculo, a prescrição é traduzida em parâmetros de fabricação: bloco semiacabado e curva base, índice de refração do material, espessura central e periférica, prisma (inclusive o de adelgaçamento em progressivas) e diâmetro do bloco. O diâmetro é escolhido aqui, antes de qualquer usinagem, e o diâmetro mínimo de corte (MBS) define o menor bloco que ainda cobre o formato da armação depois da descentração (a calculadora de diâmetro mínimo estima esse valor a partir do formato da armação e da DNP). Um bloco abaixo do mínimo não cobre a armação e a lente não pode ser cortada para preencher o aro. A escolha da curva base, a curva da face frontal, também entra nesta etapa.
Para calcular, o laboratório precisa da receita completa e dos dados de posicionamento: distância naso-pupilar (DNP) de cada olho, altura de montagem e medidas da armação. Em sistemas digitais, a Laramy-K informa que os cálculos são feitos em passos que chegam a 0,01 dioptria.
2. Adesivagem
Na adesivagem, a face frontal do bloco semiacabado recebe uma fita ou película protetora. A face frontal do semiacabado é protegida com uma fita especial antes de a lente ser fixada ao bloco de fixação (Laramy-K, tradução livre).
3. Blocagem
A blocagem fixa a lente semiacabada ao bloco de fixação (o “block”) para a usinagem, com liga metálica de baixa fusão ou adesivo. A lente precisa ficar centralizada e alinhada ao eixo e ao ponto de referência definidos no cálculo, porque a usinagem seguinte toma esse posicionamento como verdade. Um erro de posicionamento aqui passa pelas etapas seguintes sem ser percebido.
4. Geração (fresamento)
Na geração, a superfície posterior é trabalhada até as curvas da prescrição. Segundo a Laramy-K, uma ferramenta em copa, uma fresa ou uma ponta de diamante desgasta a face posterior do semiacabado (tradução livre).
Fresamento (ou fresagem) é a etapa da geração em que uma ferramenta de corte remove material da face posterior da lente semiacabada até formar as curvas calculadas. Nos equipamentos digitais, o fresamento e o torneamento com ponta de diamante esculpem a superfície ponto a ponto, a partir do cálculo; nos convencionais, a geração faz as curvas esférica e tórica e os laps cuidam do acabamento.
5. Afinamento
No fluxo clássico, o afinamento (fining) vem depois da geração e alisa a superfície. Segundo a Laramy-K, ele é feito com fluxo de água e um pad abrasivo: são pads abrasivos de granulometria mais fina que preparam a superfície para o polimento. Se o seu laboratório digital mantém ou dispensa essa etapa depende do equipamento, então confirme com ele.
6. Polimento
O polimento restaura a transparência da superfície. Para polir, o fluxo de água e o pad abrasivo dão lugar a uma pasta abrasiva fina e a um pad macio (tradução livre). O polimento precisa ocorrer sem alterar a curvatura já gerada.
7. Gravação das marcas
Em lentes progressivas e freeform, o laboratório grava marcas permanentes na lente. Elas não se confundem com as marcações temporárias a tinta, como a cruz de montagem, que a ótica usa para conferir e montar a lente; veja as marcas de referência em detalhe.
8. Desblocagem e limpeza
Na desblocagem, a lente é separada do bloco de fixação e limpa dos resíduos de fita, adesivo e abrasivo. O manuseio exige cuidado para não deixar marcas ou riscos que comprometam o acabamento.
9. Conferência
Antes da entrega, o laboratório faz o controle de qualidade de lentes acabadas e verifica se a lente atende à receita: grau esférico, cilíndrico, eixo, adição (em lentes multifocais), centragem e prisma. A medição usa o lensômetro (também chamado de frontofocômetro), e os modelos digitais dão mais rastreabilidade do que a leitura manual.
10. Tratamentos
Quando o pedido pede, a lente recebe os tratamentos, como a camada resistente a riscos e o antirreflexo. A Laramy-K lista camadas resistentes a riscos e de proteção UV como exemplos de tratamentos aplicados no fim do processo (tradução livre).
Depois da surfaçagem: corte e montagem
O corte da lente no formato da armação (biselagem) não é uma etapa da surfaçagem: é feito depois, na bancada de acabamento. O traçado da armação, o perfil de borda e a montagem estão no guia de biselagem e acabamento de lentes.
O Erro Que Nenhuma Etapa da Surfaçagem Corrige
As dez etapas acima controlam o que acontece depois que o pedido chega ao laboratório. Nenhuma delas confere se os dados que entraram no cálculo estavam certos. Uma DNP errada por 2 mm no balcão gera uma lente surfaçada exatamente conforme o pedido e ainda assim descentrada no rosto do cliente: o retrabalho de produção é zero e o custo reaparece na ótica, semanas depois, como refação.
A regra de Prentice mostra o tamanho do problema. O prisma induzido é o erro de centração em centímetros multiplicado pelo grau da lente: um erro de 2 mm (0,2 cm) em uma lente de -4,00 D induz 0,2 x 4,00 = 0,8 Δ naquele olho. Nenhuma tolerância de fabricação pega esse erro. Pela ANSI Z80.1, citada no guia de tolerâncias de lentes, em -4,00 D vale o critério em milímetros, e não o de 0,67 Δ (que vai só até ±2,75 D nas monofocais): o centro pode ficar a até 2,5 mm da DP de longe pedida, então um erro de 2 mm passa. Nas progressivas, a cruz de montagem precisa ficar a até 1,0 mm da DNP pedida para aquele olho, e o mesmo erro de 2 mm reprovaria contra a medida correta. Só que a conferência compara a lente com o pedido, não com o rosto, e a lente feita com a DNP errada sai igual ao pedido. A ABNT NBR ISO 21987 tem faixas próprias; consulte o texto vigente para o valor aplicável.
O que o pedido precisa levar ao laboratório
- DNP de cada olho;
- altura de montagem, quando a lente é progressiva ou bifocal;
- medidas da armação: horizontal, vertical, ponte e diagonal maior (DMA);
- curva base desejada, quando a ótica define;
- material e índice da lente;
- receita completa, com prisma e adição quando houver.
Do lado da produção, a defesa é exigir a DNP e a altura de montagem registradas no pedido e devolver a ordem quando faltarem. O levantamento sobre taxa de refação em lentes progressivas traz o custo por evento e a diferença anual entre operar a 12% e operar abaixo de 5%, sem contar o cliente que passa por uma refação e não volta.
Do lado do balcão, é medir de um jeito que não dependa de régua: o Optogrid captura as duas medidas a partir de uma foto do cliente com a armação escolhida e guarda o histórico de medições de cada cliente, o que permite à ótica reconferir o que foi enviado quando o pedido volta. Para avaliar na sua ótica, escreva para [email protected].
Perguntas Frequentes sobre Surfaçagem
O que é surfaçagem de lentes?
Surfaçagem é o processo de laboratório que transforma lentes semiacabadas em lentes sob medida: a face posterior é gerada, afinada e polida conforme a receita. O objetivo é ajustar curvaturas e espessuras à prescrição antes dos tratamentos e da montagem.
Qual a diferença entre surfaçagem convencional e digital (freeform)?
A surfaçagem convencional usa ferramentas pré-moldadas (laps) e, segundo a HOYA, trabalha com precisão de 1/10 de dioptria (0,10 D). A digital usa equipamento CNC com ponta de diamante e pode refinar até 0,01 D, que é a resolução do cálculo, não a tolerância da lente entregue (ISO 8980-1). A tecnologia freeform também dispensa estocar milhares de laps.
Quais equipamentos são necessários para um laboratório de surfaçagem?
Os equipamentos básicos incluem blocadora, gerador de lentes (convencional ou CNC), máquina de afinamento, polidora, gravadora das marcas permanentes, equipamento de limpeza e lensômetro (frontofocômetro) para conferência. Laboratórios convencionais podem estocar mais de 5.000 laps; os digitais substituem essas ferramentas por software e tornos CNC.
Quanto tempo leva uma lente surfaçada?
Não há um prazo único: ele depende do laboratório, do material, dos tratamentos e da fila. Para a ótica, o que importa é o prazo de entrega combinado. Pergunte ao laboratório parceiro o prazo de uma lente surfaçada e de uma pronta para a mesma receita e registre no pedido.
Quais são os erros mais comuns na surfaçagem?
Os erros típicos são de posicionamento (na blocagem, que propaga o desalinhamento para as etapas seguintes), de polimento e de dados de entrada. O erro que a produção não corrige é o de entrada: DNP ou altura de montagem erradas geram uma lente fiel ao pedido e errada para o cliente.
Qual material de lente é mais fácil de surfaçar?
Não há um ranking confiável entre materiais: cada fabricante publica dados próprios, como a temperatura de deformação térmica (118 °C no MR-8 e 78 °C no MR-174, segundo a Mitsui). Pergunte ao laboratório quais materiais ele processa melhor e para quais índices tem linha própria.
A surfaçagem digital substitui totalmente a convencional?
Para lentes corretivas de maior complexidade (progressivas, personalizadas), a surfaçagem digital oferece mais precisão e permite considerar a posição de uso. Receitas simples ainda podem ser atendidas por lentes prontas ou pela surfaçagem convencional, conforme o que o laboratório opera.
Quando o pedido precisa de lente surfaçada em vez de lente pronta?
Quando a receita não coincide com as lentes acabadas disponíveis, ou quando há prisma, adição ou personalização (progressivas, bifocais, freeform). Nesses casos o laboratório parte de um semiacabado e trabalha a face posterior sob medida.
O que é uma lente surfaçada?
Lente surfaçada é a lente feita sob medida a partir de um semiacabado: a face frontal já vem moldada e a face posterior é gerada e polida no laboratório conforme a receita. É o oposto da lente pronta, que já vem acabada, com potência fixa.
Referências
- JALIE, David A. Principles of Ophthalmic Lenses. 4. ed. Oxford: Butterworth-Heinemann, 2008.
- ISO 8980-1:2017. Ophthalmic optics: Uncut finished spectacle lenses. Part 1: Specifications for single-vision and multifocal lenses.
- ISO 8980-2:2017. Ophthalmic optics: Uncut finished spectacle lenses. Part 2: Specifications for power-variation lenses.
- ISO 21987:2017. Ophthalmic optics: Mounted spectacle lenses.
- Laramy-K, All About Lens Surfacing.
- HOYA Vision Care, Understanding Free-Form vs. Conventional.
- Mitsui Chemicals, MR series lineup.
- Ophthalmology Times, Lens material: triple jump technology.
- Ophthalmology Times, Ophthalmic lenses: progress and promise.
- The Vision Council, ANSI Z80.1-2015 Quick Reference.
Cresci dentro de uma ótica. Quando criança, eu gostava de ver os óculos serem montados, brincava com as ferramentas e desenhava nos talões de serviço. Foi no negócio da família que aprendi cedo o valor de uma medida precisa e de um trabalho bem feito.
Segui a carreira de engenheiro de software, com mais de vinte anos de experiência, mas sempre de olho no mercado ótico. O Optogrid nasceu desse encontro: tecnologia de medição digital (distância pupilar e altura de montagem) criada por quem conhece o balcão da ótica por dentro.